工場で製品を100個作って1個だけが不良なら、かなり良い成績に見えます。しかし、1日に数百万個を作る工場や、無数の部品がすべて正しく動かなければならない飛行機や自動車となると話は変わります。わずかな割合でも積み重なれば数万件の不良や苦情になり、その分のコストが漏れ出していきます。
そこで一部の企業は、不良を「少なく」ではなく「ほぼゼロに」することを目標に掲げました。その目標と方法をまとめて呼ぶ名前が「シックスシグマ(Six Sigma)」です。シックスシグマとは、簡単に言えば、データと統計で不良の原因を見つけて取り除き、仕事の進め方のばらつきを減らす経営改善の手法を意味します。
本記事では、シックスシグマという名前に込められた意味と数字、モトローラで始まり多くの企業へ広がった経緯、問題を解く5つの段階であるDMAIC、そしてベルトと呼ばれる専門家の体系とその限界まで、順に見ていきます。
ばらつきを減らす品質経営
シックスシグマとは何か
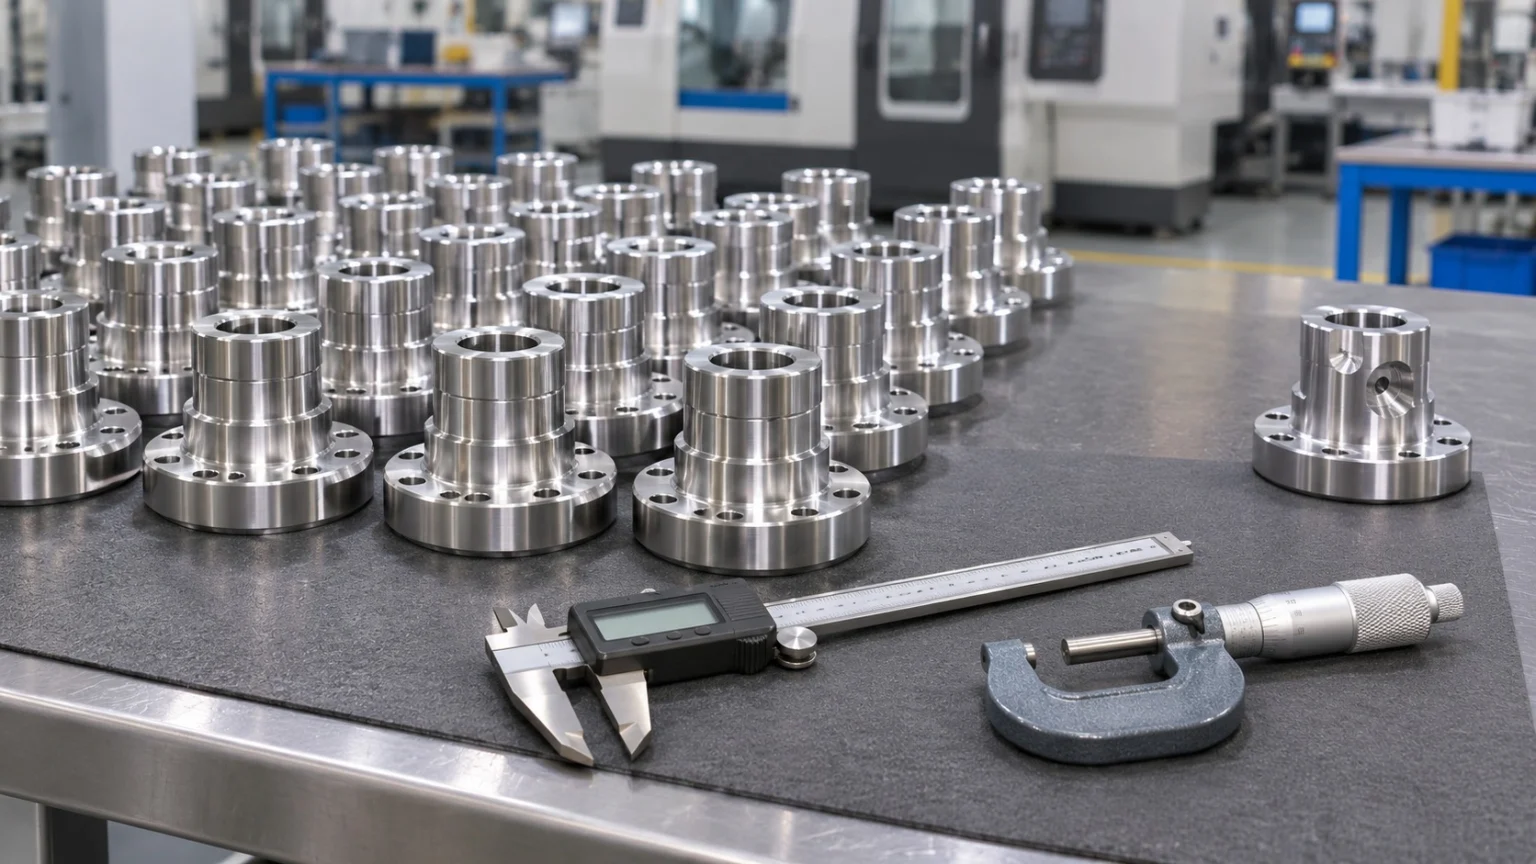
シックスシグマという名前は統計学から来ています。
(1) シグマはばらつきの度合い
ギリシャ文字のシグマ(σ)は、統計では標準偏差、つまり値が平均からどれだけ散らばっているかを表します。同じ製品を作っても長さや重さは少しずつ違うもので、この差が大きいほどシグマも大きくなります。
(2) 許容範囲にシグマ6つ分
製品ごとに受け入れられる範囲、つまり規格が決まっています。工程の平均から最も近い規格限界までに標準偏差が6つも入るほどばらつきが小さければ、規格から外れる製品はほとんど出ません。これがシックスシグマ水準の工程です。
(3) 100万回に3.4回
現実の工程では、時間とともに平均が少しずつ動きます。そのためシックスシグマでは平均が1.5シグマほどずれると見なして計算し、その結果、不良が起こりうる機会100万回のうち不良が3.4回以下という水準を目標にします。同じ方法で計算すると、3シグマ水準では100万回のうち6万6千回を超える不良が生じます。
モトローラで始まった革新
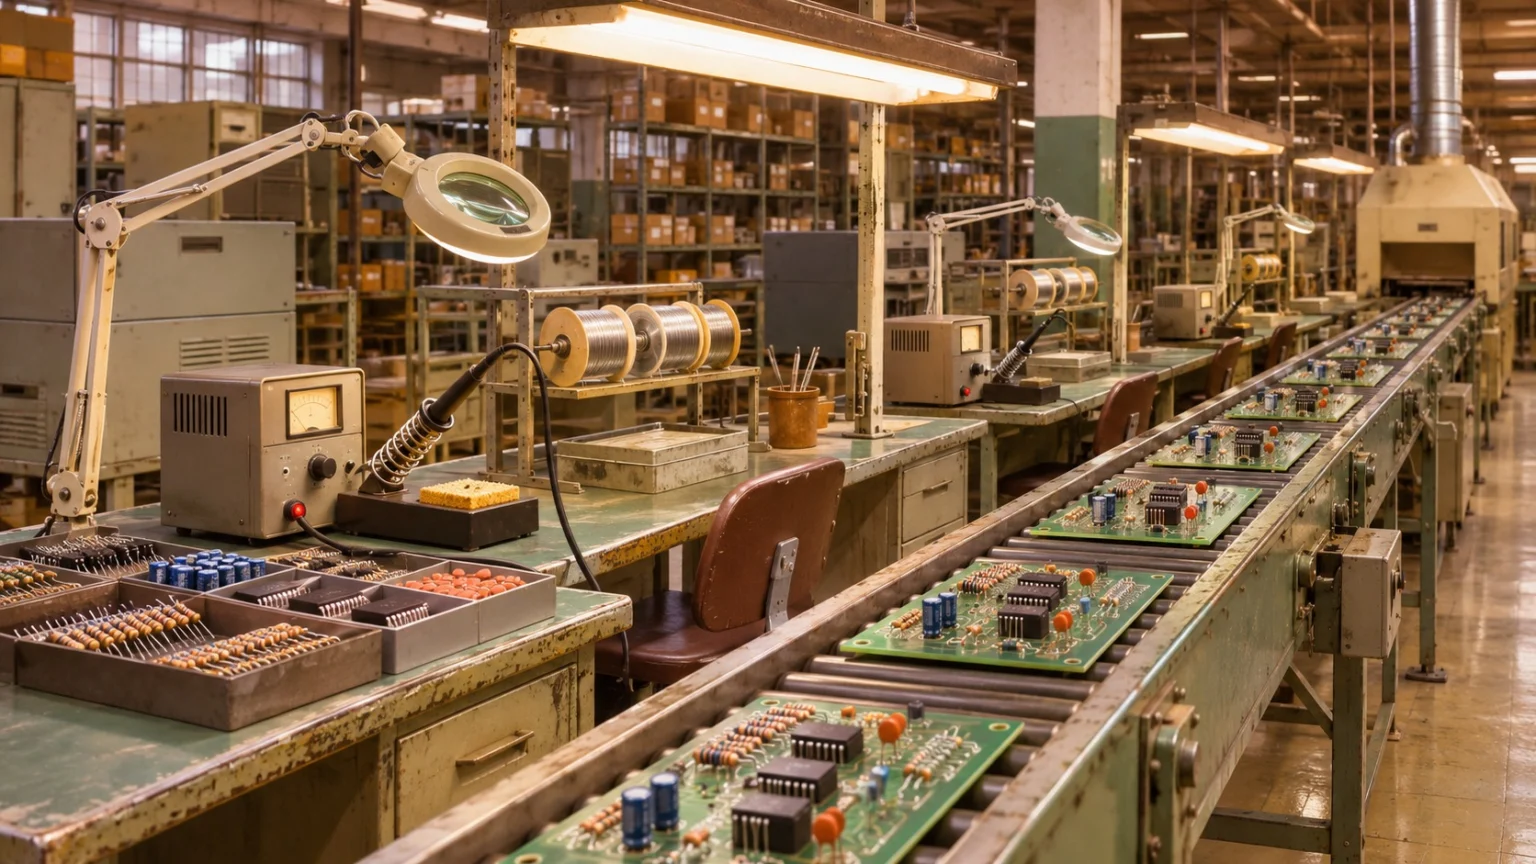
シックスシグマは、ある電子機器メーカーの工場で始まりました。
(1) ビル・スミスとモトローラ
1986年、アメリカのエンジニアであるビル・スミス(Bill Smith)がモトローラで働きながらシックスシグマを紹介しました。モトローラは生産部門にシックスシグマの目標を設け、2005年にはこの方法で170億ドルを超えるコストを削減したと明らかにしました。
(2) ジャック・ウェルチとGE
シックスシグマを広く知らしめたのはゼネラル・エレクトリック(GE)です。1995年、最高経営責任者のジャック・ウェルチ(Jack Welch)がこれを経営戦略の中心に据え、GEは1998年にシックスシグマで3億5千万ドルを削減したと発表しました。この知らせが広まり、1990年代末にはアメリカの大企業500社の約3分の2がシックスシグマを始めていました。
(3) 国際規格になるまで
2011年には国際標準化機構(ISO)がシックスシグマのプロセスを定義した初の規格を発表しました。工場の品質管理から出発した手法が、病院や金融、サービス業務にまで広く使われるようになったのです。
問題を解く5つの段階、DMAIC
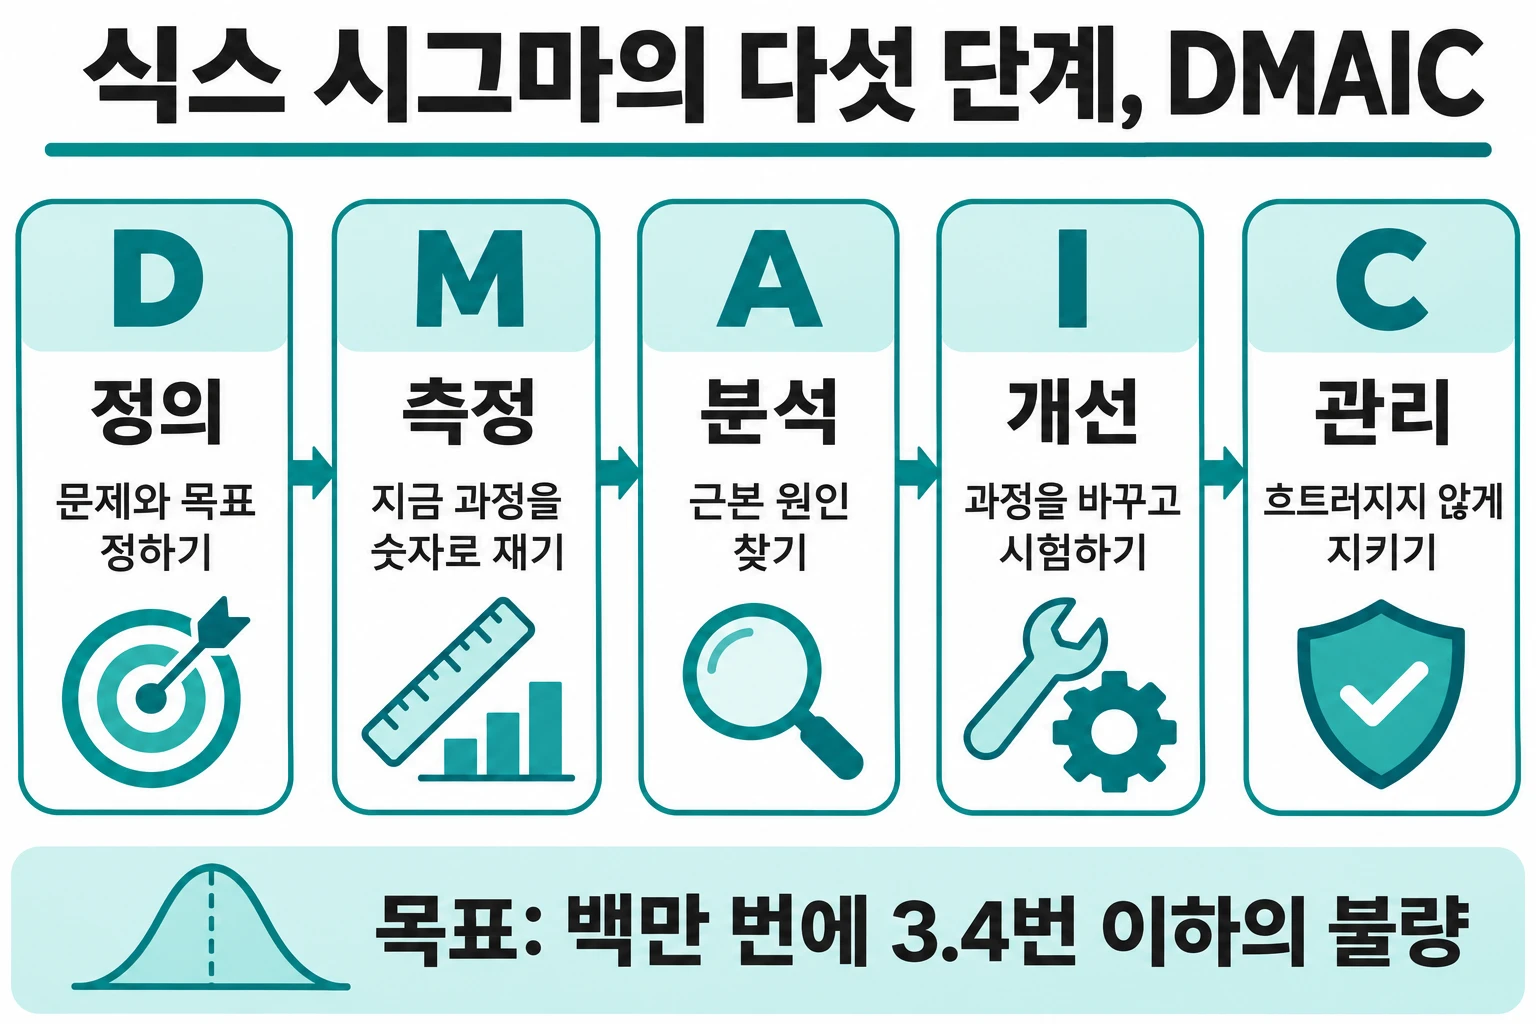
シックスシグマの改善活動は決まった順序に従い、各段階の頭文字を取ってDMAICと呼ばれます。
- 定義(Define):顧客が何を求めているかを確かめ、解決すべき問題と目標をはっきり決めます。
- 測定(Measure):今のプロセスを数字で測ってデータを集め、現在の実力がどの水準かを把握します。
- 分析(Analyze):集めたデータで原因と結果の関係を調べ、不良の根本原因を突き止めます。
- 改善(Improve):実験やポカヨケ(ミス防止の仕組み)などでプロセスを変え、試行運用で効果を確かめます。
- 管理(Control):変えたプロセスが再び乱れないよう、統計的な管理手法で継続して見守ります。
既存のプロセスではなく新しい製品や新しいプロセスを設計するときは、最後の2段階を設計(Design)と検証(Verify)に置き換えたDMADVを使います。どちらの場合も、勘ではなく確かめられるデータで判断することが核心です。
ベルト制度とシックスシグマの限界
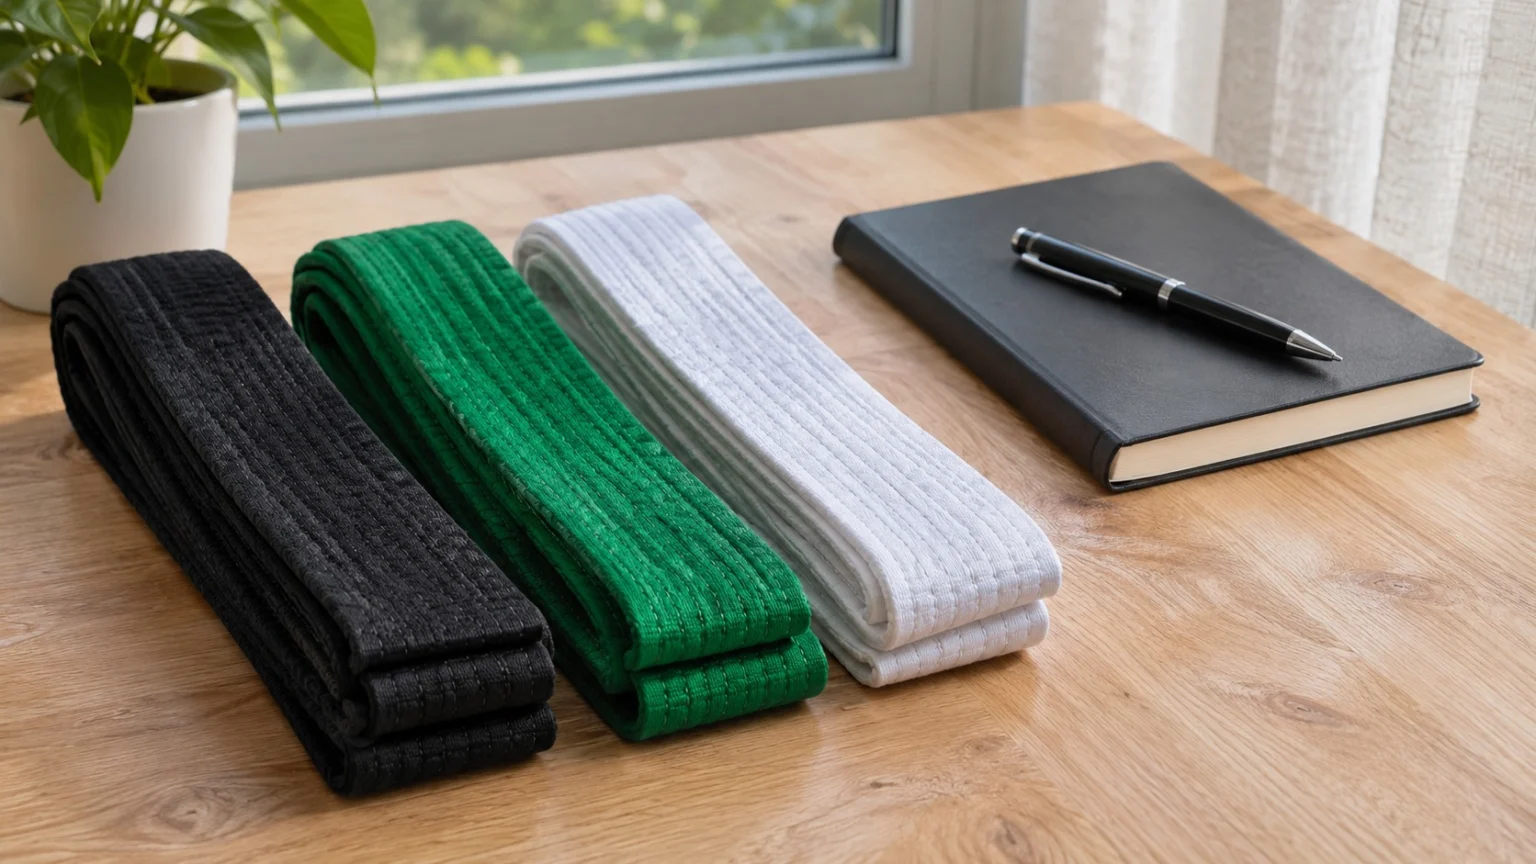
シックスシグマでは、品質改善を担う人に柔道のように帯の色で等級を付けました。
- ブラックベルト(Black Belt):すべての時間をシックスシグマのプロジェクトに充て、現場の改善活動を率います。
- グリーンベルト(Green Belt):本来の仕事をしながら、ブラックベルトの指導を受けてプロジェクトに参加します。
- マスターブラックベルト(Master Black Belt):社内のコーチとして、ブラックベルトとグリーンベルトを教え導きます。
しかし批判も少なくありません。品質の専門家フィリップ・クロスビー(Philip B. Crosby)は、100万回に3.4回の不良でも多すぎると指摘しました。数百万個の回路がすべて完璧でなければならない半導体なら、どのチップにも不良が生じかねないというのです。また、既存のプロセスを磨くことには強いものの、新しい製品を生み出すことにはあまり役立たないという評価もあります。そのため最近では、無駄を減らすリーン(Lean)方式と組み合わせたリーン・シックスシグマ(Lean Six Sigma)も広く使われています。
シックスシグマは、不良を運や個人のミスで片付けず、ばらつきを数字で測って原因を見つけ、取り除く方法です。華やかな等級の名前よりも大切なのは、測定し分析したうえで変え、それを守り続ける地道な習慣です。
勘で判断していた問題を数字で見直すこと、それこそが同じミスを繰り返さない組織をつくる品質経営の第一歩です。