假设有十家供应商为一家工厂供应零部件。如果每家供应商各派一辆卡车,路上就会跑着十辆车厢半空的卡车,工厂门口也会排起等待的车队。如果由一辆卡车依次巡回各家供应商、把零部件收集回来,会怎么样呢?
在物流领域,像这样沿着固定路线依次停靠多个地点、收集或分送货物的方式,被称为“循环取货(Milk Run)”。在需要少量多次运输的现场,它作为兼顾运输效率与库存管理的方法得到广泛应用。
本文将从循环取货这一名称的产生背景和含义讲起,介绍循环取货的运作方式、在生产现场的应用,以及引入循环取货时需要注意的事项,力求通俗易懂。
理解与应用循环取货
循环取货这一名称的产生背景
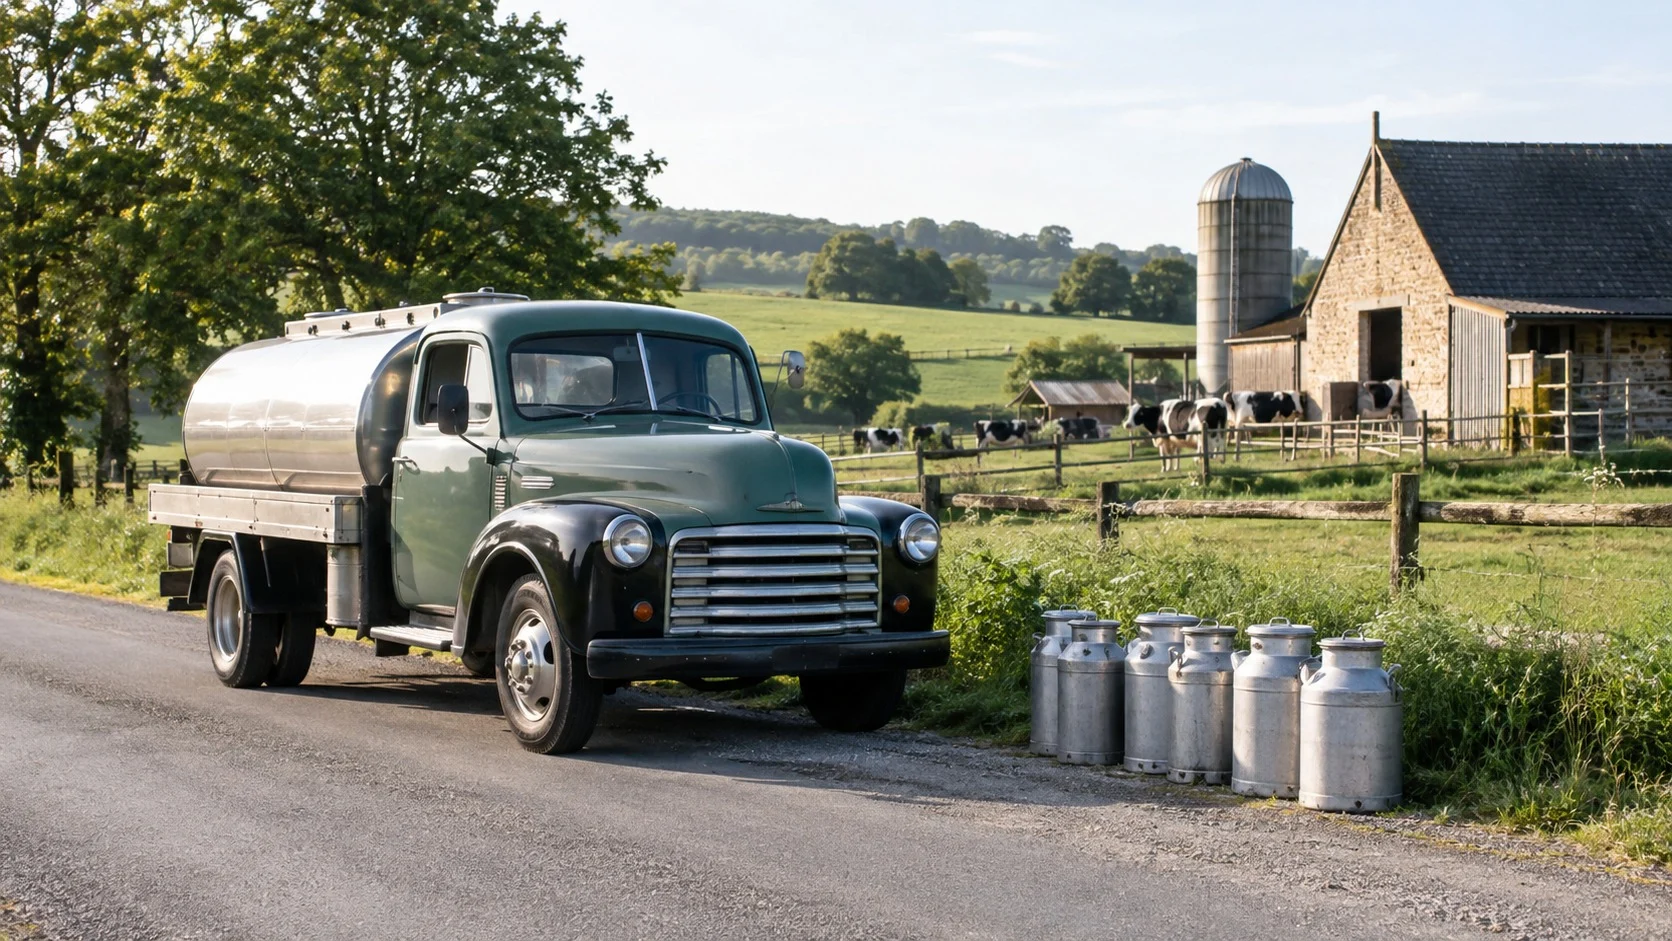
循环取货(Milk Run,直译为“送奶路线”)这个名称,来自过去奶业地区收集牛奶的方式。收奶车在固定的时间沿固定的路线依次巡回多个牧场收集牛奶,并把上次倒空的空奶桶送回去。送奶工每天早上沿同一条路线挨家挨户放下牛奶,也是同样的原理。
人们常认为,把这种生活中的方式真正引入工业物流的是日本的丰田(Toyota)。丰田生产方式以准时化生产(Just-in-Time)为基础,即只在需要的时候、按需要的数量、生产需要的东西。由于零部件需要少量多次地接收,一次巡回多家供应商的循环收集就非常合适。
丰田在20世纪80年代以后到北美和欧洲建厂时,把按照固定日程巡回当地供应商、混装多种零部件的循环取货,定为零部件采购的标准方式。此后,这种方式不仅在汽车行业,还扩展到了电子、零售等众多行业。
循环取货的运作方式
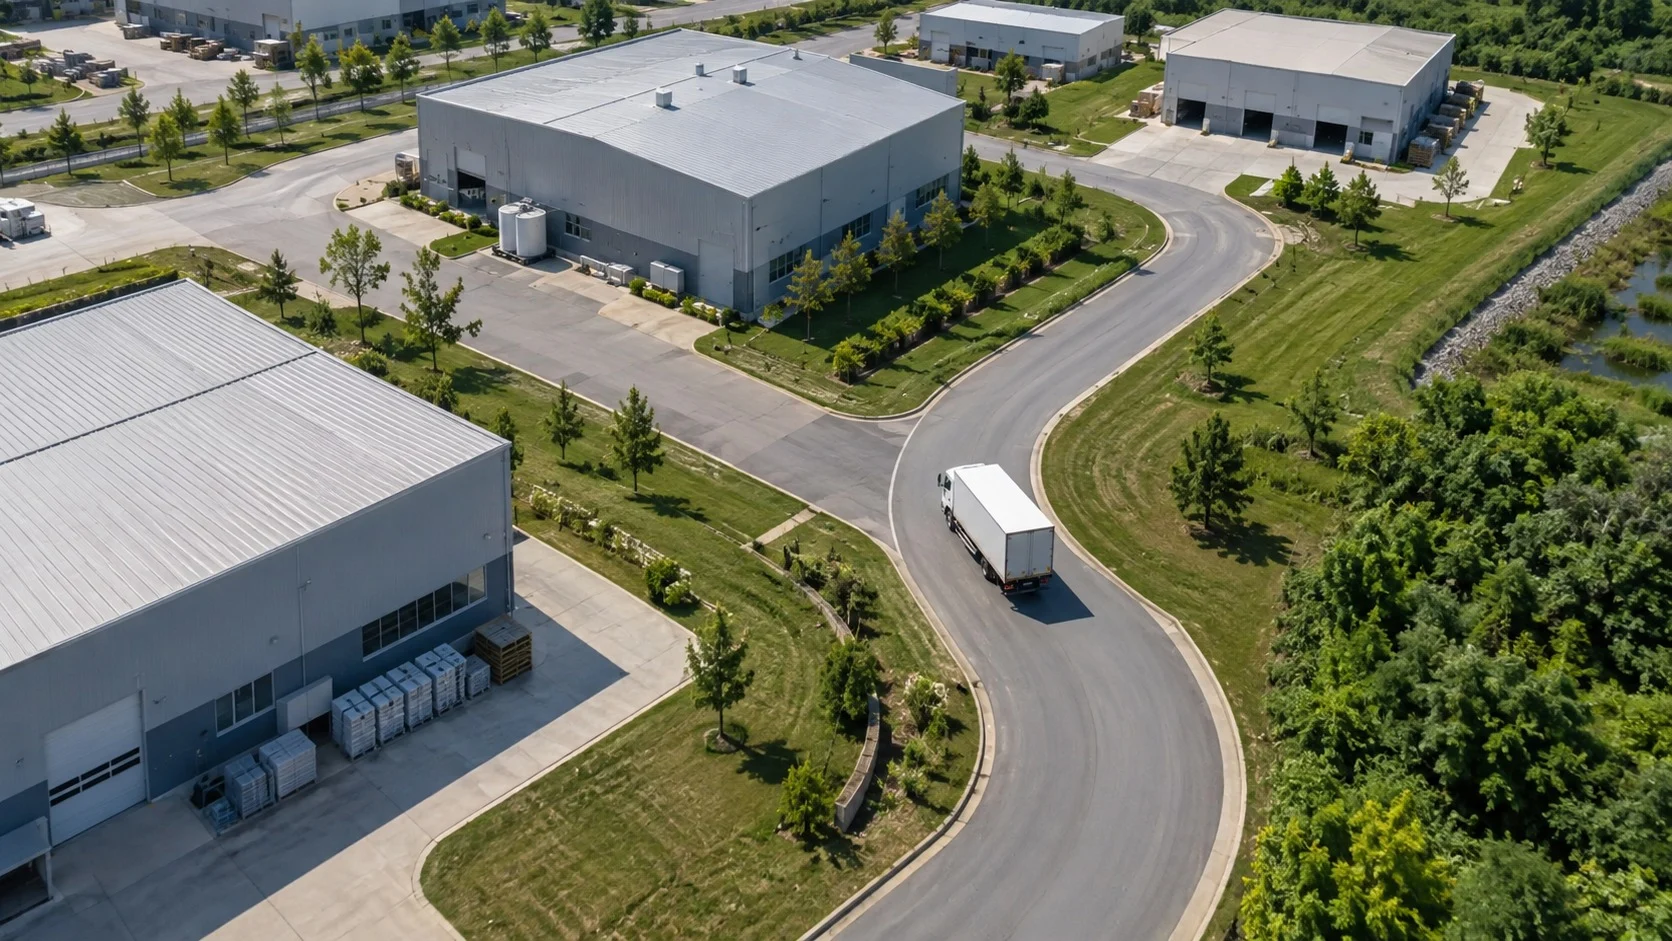
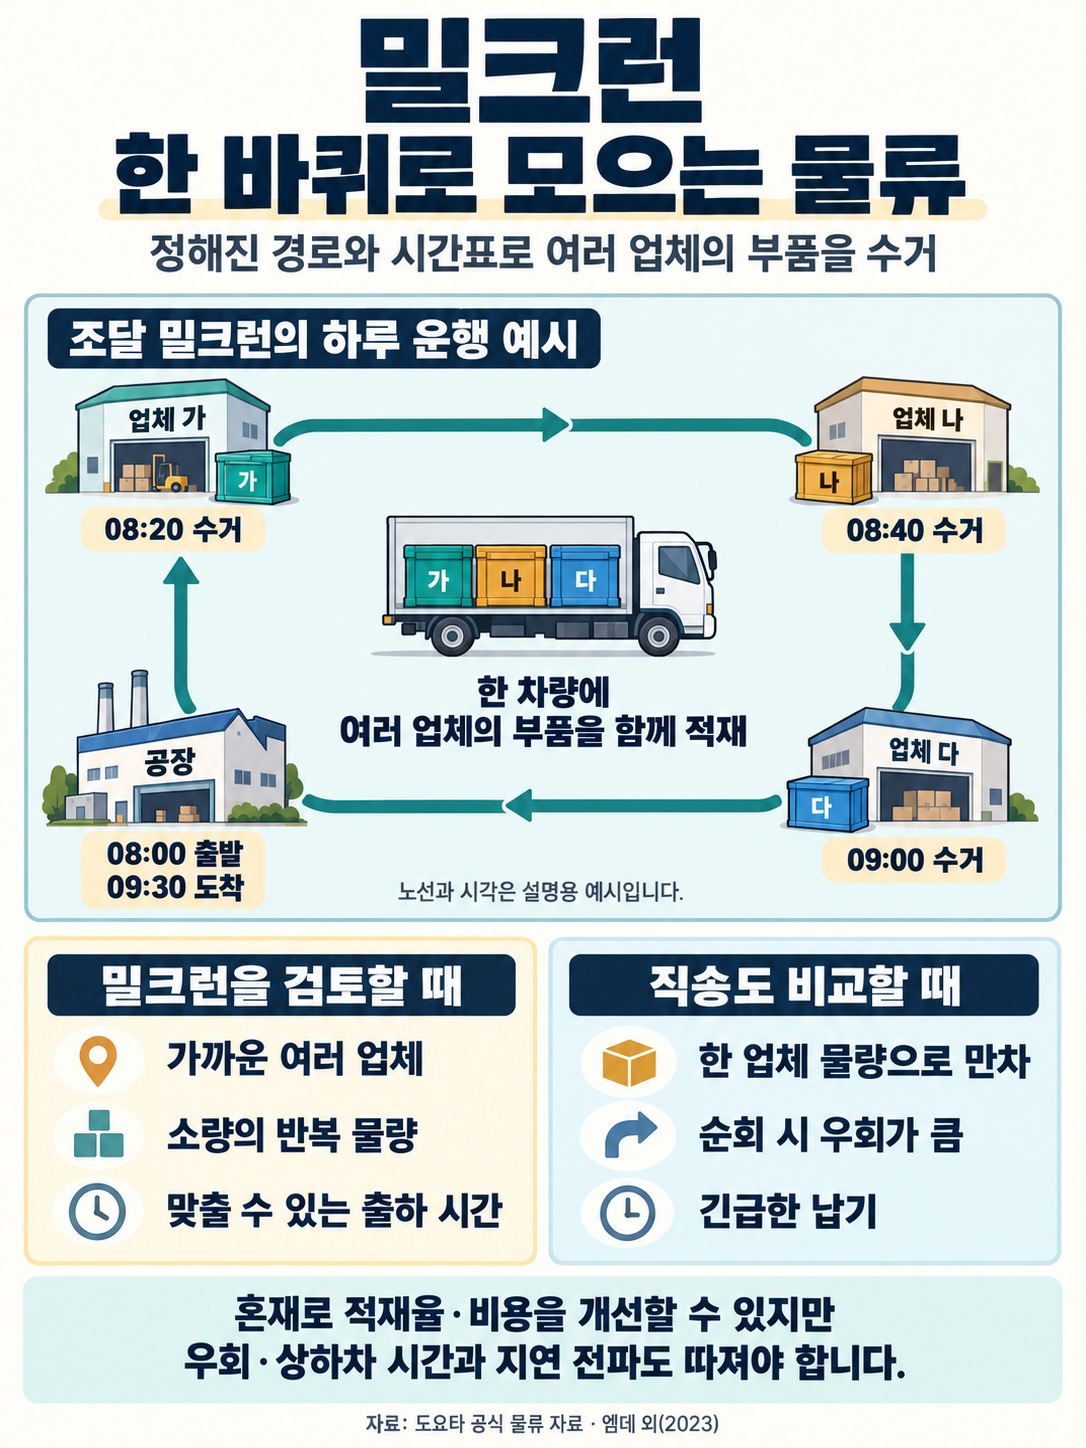
循环取货的关键在于预先确定路线和时间。卡车不是随订单临时行动,而是像公交线路一样,按照固定的顺序和时刻表运行。
(1)固定路线
预先确定卡车要停靠的供应商及其顺序。把距离相近的供应商编在一起,规划出一趟就能走完的路线。
(2)固定时刻表
预先确定每天去几次、几点到达各家供应商。供应商按时准备好要发出的零部件。
(3)混装与空容器回收
卡车把多家供应商的零部件混装在同一个车厢里,在巡回途中把上次用过的空零件箱送还给各家供应商。
规划路线时,不仅要考虑供应商的位置,还要综合考虑各家的出货量、零件箱的尺寸以及装卸所需的时间。因为一趟的货物要编排得正好装满一辆卡车,而且在停靠最后一家供应商之后,仍要能按时到达工厂。有时还会区别设定访问频率,比如出货量大的供应商一天去好几次,出货量小的两天去一次。
这样一来,原来每家供应商各派一辆的半空卡车,就变成了一辆装满多家货物的卡车。表示车厢装满程度的装载率随之提高,总行驶距离和卡车数量也会减少。事实上,丰田表示,通过与供应商一起扩大循环取货,提高了装载效率,减少了总行驶距离。
在生产和流通现场的应用
循环取货既可以用于收集货物,也可以用于分送货物。根据使用场合,可以分为几种形式。
- 采购循环取货(Inbound Milk Run):一辆卡车巡回多家供应商收集零部件,运往工厂或越库(Cross-docking)据点。
- 配送循环取货(Outbound Milk Run):从物流中心出发的卡车依次巡回多家门店或客户,分送商品。
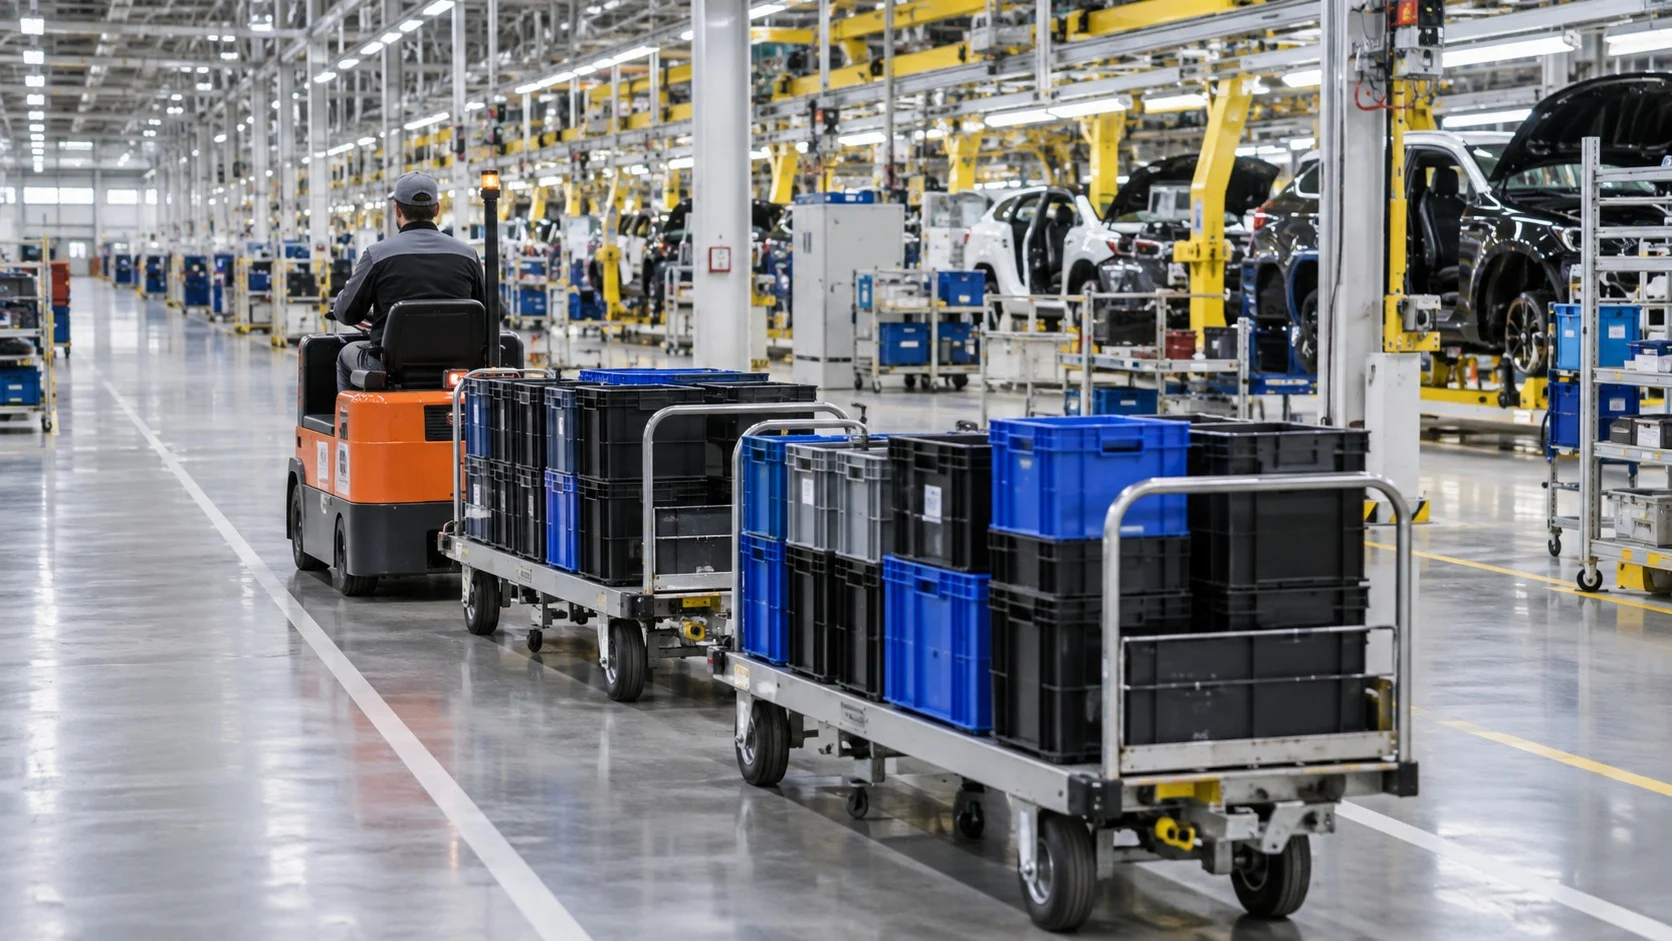
- 厂内循环取货(In-plant Milk Run):在工厂内,小型牵引车沿固定路线往返于仓库和生产线之间,补充零部件。
厂内循环取货也被称为“水澄(Mizusumashi)”,这是日语中豉甲(一种水生甲虫)的名称。因为负责的作业人员就像在水面上忙碌穿梭的豉甲一样,在生产线之间不停地巡回,按需要的数量补充需要的零部件。
在我们的生活中也很容易看到类似的情景。在固定时间巡回街区、给多家商店补充面包和牛奶的配送车,依次停靠多个站点的校车,也都按照与循环取货相同的原理运行。
采用循环取货后,零部件少量多次地进厂,工厂里堆放的库存就会减少。由于到达时间固定,卸货区不会拥挤,供应商也能有计划地做好出货准备。车辆运行减少,燃料消耗和碳排放也随之减少,因此它作为一种绿色物流方法也备受关注。
引入循环取货时需要注意的事项
循环取货效率很高,但并不适合所有现场。如果供应商彼此相距很远,或者一家供应商的出货量就足以装满一辆卡车,那么从供应商直接发往工厂的直送方式可能更好。
此外,由于一趟要停靠多个地点,一旦某家供应商出货延误,后面的所有日程都会跟着推迟。因此,要运营好循环取货,就需要与供应商密切共享信息,并约定严格遵守出货准备时间。
在货量每天大幅波动的现场,固定的路线和时刻表反而可能成为负担。这时,最好持续观察货量的流动,重新规划路线和运行次数,同时备好应对突发需求的备用运输手段。
循环取货起源于收奶车巡回牧场这一简单的想法,如今已成为支撑准时化生产和绿色物流的重要方法。理解了它的原理,就连搬运货物这件事,也能多想一步、加以设计。
把各自奔跑的路线编织成一条,这正是高效物流设计的第一步。